Weishuo, Ningbo Weishuo Moulding and Plastic Products Co., Ltd., è specializzata in soluzioni di stampi di precisione per applicazioni impegnative di produzione di plastica. UNStampo a iniezione di precisione per piccoli alloggiamenti per telecomandi ad alta cavitàaiuta i produttori a produrre custodie elettroniche coerenti, attraenti e che si adattano con precisione, supportando al tempo stesso una produzione efficiente in grandi volumi. Combinando design bilanciato della cavità, sistemi di canali caldi ottimizzati, lavorazione di precisione e meccanismi di espulsione affidabili, i produttori possono migliorare l'uniformità dimensionale, la qualità della superficie e le prestazioni dell'assemblaggio.
I piccoli alloggiamenti per telecomandi possono sembrare semplici, ma la loro produzione comporta diverse sfide ingegneristiche interconnesse. Pareti sottili, aperture strette dei pulsanti, strutture a scatto, superfici decorative e cavità multiple richiedono tutti un'attenta progettazione dello stampo. Uno stampo a iniezione di precisione efficace deve distribuire uniformemente la plastica fusa, controllare il restringimento, mantenere l'accuratezza dimensionale e rilasciare le parti finite senza deformazioni.
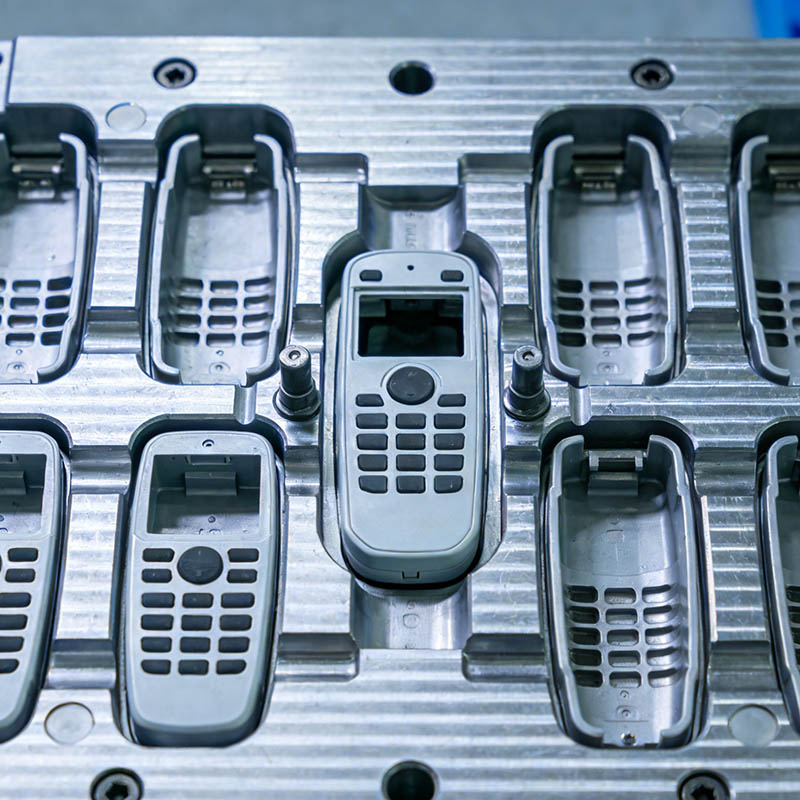
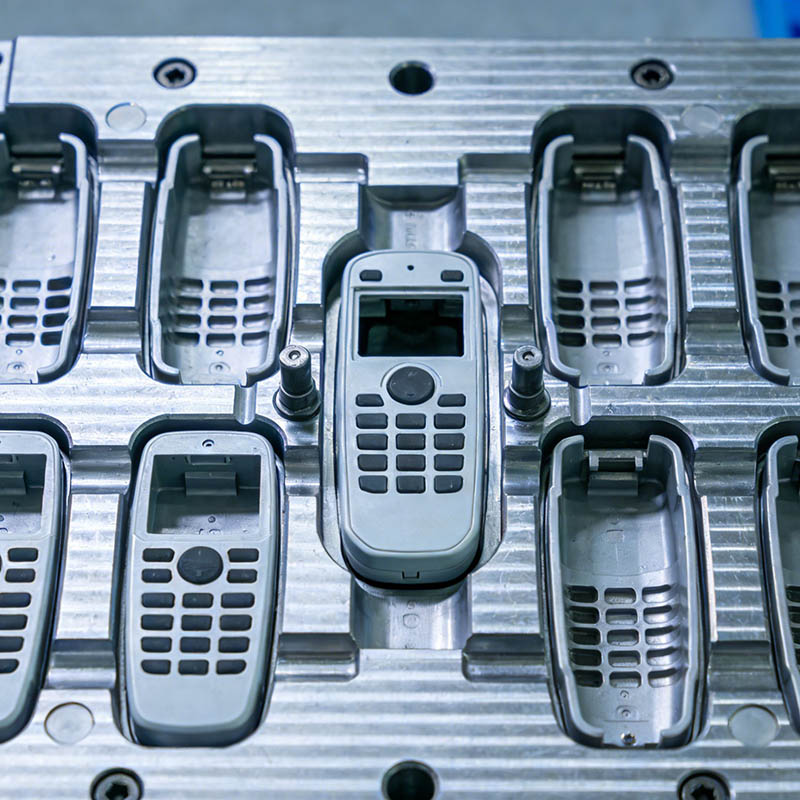
Uno stampo a iniezione a cavità elevata è un sistema di attrezzature progettato per produrre più parti in plastica durante un singolo ciclo di iniezione. Per gli alloggiamenti del controllo remoto, questo approccio può aumentare la produzione per ciclo, ridurre i costi di stampaggio assegnati a ciascun componente e supportare grandi ordini di produzione.
Un tipico gruppo di telecomando può contenere un alloggiamento superiore, un alloggiamento inferiore, un coperchio della batteria, supporti dei pulsanti e altri componenti interni. A seconda della progettazione del prodotto, dei requisiti di produzione e della geometria dei componenti, i produttori possono sviluppare stampi dedicati per singole parti o valutare configurazioni multi-cavità adatte alla loro strategia di produzione.
L'obiettivo principale di aStampo a iniezione di precisione per piccoli alloggiamenti per telecomandi ad alta cavitànon significa semplicemente massimizzare il numero di cavità. L'obiettivo è raggiungere un equilibrio pratico tra rendimento, consistenza dimensionale, tempo di ciclo, investimento in attrezzature e requisiti di manutenzione.
Ad esempio, l'aggiunta di più cavità può aumentare la produzione teorica, ma solo quando il sistema di canali, il layout di raffreddamento, i meccanismi di ventilazione ed espulsione funzionano in modo coerente attraverso lo stampo. Una progettazione sbilanciata può produrre parti di peso diverso, riempimento incompleto o variazioni dimensionali tra le cavità.
Per i produttori che forniscono elettronica di consumo, controlli per elettrodomestici e dispositivi di controllo remoto industriale, il successo della progettazione degli stampi inizia dal rapporto tra la geometria della parte e gli obiettivi di produzione.
I piccoli involucri in plastica richiedono un attento controllo perché difetti di stampaggio relativamente minori possono influenzare sia l'aspetto che l'assemblaggio. Un alloggiamento può sembrare accettabile a prima vista ma non funzionare comunque durante l'installazione dei pulsanti, il fissaggio delle viti o l'assemblaggio del prodotto finale.
Gli alloggiamenti del telecomando spesso includono borchie per viti, perni di posizionamento, clip a scatto, vani batteria e bordi di accoppiamento stretti. Queste caratteristiche devono rimanere entro le tolleranze dimensionali concordate per supportare un assemblaggio coerente.
Gli ingegneri devono tenere conto del ritiro del materiale, della temperatura dello stampo, della pressione di impaccamento e delle differenze di raffreddamento quando determinano le dimensioni della cavità. I requisiti di tolleranza dovrebbero basarsi sulla funzione di ciascuna caratteristica anziché applicare la stessa tolleranza a ogni superficie.
In uno stampo ad alta cavità, ogni cavità dovrebbe ricevere un volume appropriato di plastica fusa in condizioni di lavorazione comparabili. Le differenze nella lunghezza del canale, nella geometria del cancello, nella resistenza al flusso o nella temperatura possono creare variazioni da cavità a cavità.
Una disposizione equilibrata delle guide e un posizionamento appropriato del cancello aiutano a ridurre queste differenze. L'analisi del flusso dello stampo può anche identificare potenziali problemi di riempimento prima che l'attrezzatura sia completata.
Gli alloggiamenti del telecomando sono componenti visibili rivolti al consumatore. Segni di flusso, linee di saldatura, segni di avvallamento, bave, graffi e struttura irregolare possono influire sulla qualità percepita del prodotto.
I requisiti di superficie dovrebbero essere stabiliti in anticipo. Superfici lucide, texture opache, motivi a grana fine e finiture decorative possono richiedere diverse strategie di lavorazione e lucidatura delle cavità.
Sezioni a parete sottile e spessore della parete irregolare possono portare a un ritiro differenziale. Se un alloggiamento viene espulso prima di aver raggiunto una sufficiente stabilità dimensionale, potrebbe piegarsi o sviluppare difetti legati allo stress.
Lo spessore uniforme delle pareti, un raffreddamento efficace, gli angoli di sformo adeguati e i componenti dell'eiettore ben posizionati contribuiscono a ridurre questi rischi.
Uno stampo di precisione affidabile integra molteplici caratteristiche di progettazione in un unico sistema coordinato. Gli elementi più importanti dipendono dalla geometria dell'alloggiamento, dalla scelta della resina, dalle aspettative estetiche e dal volume di produzione previsto.
La cavità e il nucleo determinano la geometria esterna ed interna del componente stampato. La lavorazione CNC, l'elettroerosione (EDM) e i metodi di finitura appropriati possono produrre dettagli complessi come scanalature strette, borchie per viti, aperture di pulsanti e caratteristiche di accoppiamento a scatto.
Le dimensioni critiche dovrebbero essere identificate durante la revisione del progetto. Questi possono includere il perimetro dell'alloggiamento, le superfici di accoppiamento, le posizioni delle asole, le caratteristiche di montaggio e le interfacce del coperchio della batteria. I piani di ispezione possono quindi concentrarsi sulle dimensioni che influiscono direttamente sull'assemblaggio e sulla funzione del prodotto.
I sistemi a canale caldo possono contribuire a ridurre gli sprechi del canale freddo e supportare un'efficiente distribuzione del materiale in applicazioni multi-cavità adatte. Tuttavia, le prestazioni dipendono dalla resina, dalla disposizione della cavità, dal tipo di accesso, dal controllo della temperatura e dalla strategia di manutenzione.
Per le custodie elettroniche di piccole dimensioni, è necessario scegliere la posizione dei punti di accesso in modo da bilanciare l'efficienza di riempimento con i requisiti estetici. I cancelli mal posizionati possono creare segni visibili o favorire linee di saldatura in aree sensibili.
Laddove appropriato, l'otturazione sequenziale della valvola può fornire un controllo aggiuntivo sull'erogazione del materiale fuso. La sua idoneità dovrebbe essere valutata rispetto alla geometria della parte, al volume di produzione e al costo degli utensili.
Il raffreddamento influenza il tempo di ciclo, il ritiro, la deformazione e la stabilità dimensionale. Un layout di raffreddamento ben progettato aiuta a rimuovere il calore in modo più uniforme da diverse regioni del componente stampato.
I canali di raffreddamento dovrebbero essere pianificati attorno allo spessore della parete, alle sporgenze, alle nervature e ad altre caratteristiche che potrebbero trattenere il calore. La simulazione e lo stampaggio di prova possono aiutare a identificare le aree che richiedono un'ulteriore ottimizzazione.
Gli alloggiamenti di piccole dimensioni possono contenere nervature profonde, dettagli incassati o clip delicati che complicano il rilascio delle parti. Perni di espulsione, manicotti, sollevatori o cursori posizionati correttamente possono supportare una sformatura affidabile laddove la geometria lo richiede.
Altrettanto importante è una ventilazione efficace. L'aria intrappolata può causare un riempimento incompleto o segni di bruciatura, in particolare in prossimità delle estremità dei percorsi del flusso. Lo sfiato deve essere progettato attentamente per rilasciare l'aria senza creare bave inaccettabili.
La selezione del materiale influisce direttamente sulla robustezza dell'alloggiamento, sulla resistenza agli urti, sulla stabilità dimensionale, sull'aspetto della superficie e sul comportamento di lavorazione. La resina appropriata dipende dall'ambiente operativo del prodotto e dai requisiti prestazionali.
Questi materiali non sono intercambiabili senza una revisione tecnica. Ogni resina ha il proprio comportamento di ritiro, finestra di processo di fusione, sensibilità all'umidità e caratteristiche superficiali. Rinforzi in fibra di vetro, additivi ritardanti di fiamma o coloranti possono influenzare ulteriormente la progettazione e la lavorazione dello stampo.
I produttori dovrebbero inoltre definire la finitura richiesta prima dell'inizio della lavorazione. La lucidatura a specchio, le superfici strutturate e i motivi incisi possono modificare il processo di lavorazione e il comportamento di rilascio della parte stampata.
Per ulteriori informazioni sulla progettazione dell'involucro del telecomando, esamina questo riferimento sull'alloggiamento in plastica personalizzato del telecomando e valuta il materiale e le opzioni di finitura rispetto alle specifiche del tuo prodotto.
La scelta della configurazione dello stampo richiede la valutazione di qualcosa di più del numero di cavità. La tabella seguente riassume le considerazioni progettuali comuni per un progetto di custodia per telecomando di precisione.
| Fattore di progettazione | Scopo primario | Vantaggio potenziale | Punto chiave di valutazione |
|---|---|---|---|
| Configurazione della cavità | Determinare le parti prodotte per ciclo | Maggiore rendimento quando il processo è bilanciato | Domanda di produzione, capacità della macchina da stampa e budget degli utensili |
| Disposizione del corridore e del cancello | Distribuire la plastica fusa | Riempimento della cavità più consistente | Perdita di pressione, segni di gate e equilibrio della cavità |
| Canali di raffreddamento | Controllare la rimozione del calore | Stabilità dimensionale ed efficienza del ciclo migliorate | Uniformità della temperatura e tempo di raffreddamento |
| Finitura superficiale della cavità | Ottieni l'aspetto specificato | Lucentezza o texture più consistenti | Standard cosmetici e performance di rilascio |
| Meccanismo di espulsione | Rilasciare i componenti stampati | Meno difetti legati all'espulsione | Geometria della parte, sformo e posizionamento dell'espulsore |
| Ispezione di precisione | Verificare le dimensioni critiche degli utensili | Controllo dimensionale migliorato | Metodi di misurazione e tolleranze documentate |
| Manutenzione preventiva | Mantenere le condizioni degli utensili | Produzione a lungo termine più prevedibile | Punti di usura, intervalli di pulizia e pezzi di ricambio |
La configurazione migliore è quella che soddisfa gli obiettivi di qualità e consegna del cliente a un costo totale sostenibile. Un prezzo iniziale dello stampo inferiore potrebbe non rappresentare il miglior valore a lungo termine se il progetto crea scarti eccessivi, manutenzione difficile o produzione instabile.
Un processo di sviluppo strutturato riduce l’incertezza e aiuta i produttori a identificare i problemi prima della produzione su vasta scala. Per un progetto di custodia per telecomando ad alta cavità, le fasi seguenti sono particolarmente importanti.
La collaborazione tempestiva tra il progettista dello stampo, il team di stampaggio a iniezione e l'ingegnere di prodotto è particolarmente preziosa. Le modifiche all'inserimento a scatto, alla posizione del punto di iniezione o allo spessore della parete possono essere poco costose durante la progettazione, ma costose dopo il completamento dello stampo.
Il controllo di qualità dovrebbe verificare sia l'utensile stesso che i componenti in plastica da esso prodotti. Uno stampo di precisione ha successo commerciale solo quando è in grado di produrre ripetutamente parti che soddisfano le specifiche concordate.
Le macchine di misura a coordinate (CMM), i sistemi di misurazione ottica, i calibri e gli strumenti di ispezione della superficie possono essere selezionati in base alla caratteristica da controllare. I metodi di misurazione dovrebbero corrispondere ai requisiti del disegno e al livello di precisione richiesto.
Per programmi ad alto volume, un piano di convalida documentato può includere l'ispezione del primo articolo, rapporti dimensionali, criteri concordati di approvazione del campione e monitoraggio continuo del processo. Gli standard di accettazione dovrebbero essere stabiliti congiuntamente dal cliente e dal fornitore prima che inizi la produzione di massa.
La selezione dei fornitori ha un impatto diretto sullo sviluppo degli utensili, sulla stabilità della produzione e sui costi operativi a lungo termine. Gli acquirenti dovrebbero valutare la capacità tecnica insieme agli impegni di prezzo e consegna.
Prima di effettuare un ordine, considera le seguenti domande:
Il portafoglio di produzione di stampi di Weishuo comprende soluzioni di stampi di precisione e sistemi di controllo di precisione dei canali caldi. Gli acquirenti che valutano aStampo a iniezione di precisione per piccoli alloggiamenti per telecomandi ad alta cavitàpuò discutere la disposizione della cavità, i requisiti della superficie, la selezione dei materiali e gli obiettivi di produzione con il team di ingegneri prima di finalizzare le specifiche dell'utensileria.
Esplora i vantaggi principali delle soluzioni di stampo di Weishuo per saperne di più sulle sue capacità di ingegneria degli stampi, sull'approccio produttivo e sulle pratiche di garanzia della qualità.
Uno stampo a cavità elevata può produrre più componenti in un ciclo di iniezione, aumentando la produzione potenziale e riducendo il costo di stampaggio per parte. I risparmi effettivi dipendono dal numero di cavità, dalla durata del ciclo, dal consumo di materiale, dal tasso di scarti, dall'utilizzo della macchina e dai costi di manutenzione.
L'ABS è un'opzione comune per gli involucri elettronici di uso generale. Anche PC/ABS, PC e PP possono essere adatti per applicazioni specifiche. La selezione finale dovrebbe considerare la resistenza agli urti, l'esposizione al calore, l'aspetto della superficie, la stabilità dimensionale e i requisiti di lavorazione della resina.
Possono migliorare il bilanciamento dei canali, ottimizzare le posizioni dei cancelli, progettare canali di raffreddamento uniformi, fornire un'efficace ventilazione e convalidare il processo di stampaggio attraverso prove sistematiche. Il confronto dei campioni di singole cavità aiuta a identificare i problemi localizzati prima che incidano su un intero ciclo di produzione.
I sistemi a canale caldo possono ridurre gli sprechi del canale freddo e supportare la consegna controllata del materiale in progetti di stampi idonei. La loro efficacia dipende dalla resina, dalla disposizione del punto di iniezione, dal controllo della temperatura, dalla configurazione della cavità e dalla qualità della superficie richiesta. Dovrebbero essere valutati rispetto all'intero budget operativo e degli strumenti.
Le informazioni utili includono disegni 2D, file CAD 3D, specifiche dei materiali, numero di cavità target, volume annuale stimato, tolleranze dimensionali, requisiti di finitura superficiale, specifiche della macchina per iniezione disponibile e tappe di consegna previste. La condivisione di questi dettagli aiuta il fornitore a sviluppare una proposta tecnica più accurata.
Richiedi campioni di prova, rapporti di ispezione dimensionale, valutazioni estetiche e verifiche di assemblaggio. Per gli utensili multi-cavità, richiedere confronti cavità per cavità e prove che il processo possa mantenere un risultato coerente nel corso di cicli ripetuti.
La fattibilità della modifica dipende dalla natura della modifica progettuale, dall'acciaio disponibile nell'area dello stampo interessata, dalla disposizione del raffreddamento e del canale e dall'entità della revisione dell'attrezzatura. Gli acquirenti dovrebbero stabilire un chiaro processo di modifica tecnica ed esaminare l'impatto sui costi e sulla pianificazione prima di approvare le modifiche.
Uno stampo per alloggiamento del telecomando ad alta cavità è un investimento produttivo che deve bilanciare precisione, aspetto, efficienza del ciclo e affidabilità a lungo termine. L'attenta disposizione della cavità, l'erogazione ottimizzata del materiale, il raffreddamento efficace, l'espulsione affidabile e la convalida della qualità strutturata contribuiscono tutti a garantire componenti stampati coerenti. La giusta strategia di attrezzamento inizia con una chiara comprensione dei requisiti del prodotto e continua attraverso lo stampaggio di prova, l'ottimizzazione del processo e la manutenzione preventiva.
Weishuo supporta progetti di stampi con un approccio incentrato sull'ingegneria per utensili di precisione e produzione ad alta efficienza. Se state sviluppando un nuovo contenitore per telecomando o aggiornando un processo di produzione esistente,contattaciper discutere i disegni, i requisiti dei materiali, l'output target e le aspettative di qualità. Il nostro team può aiutare a valutare una configurazione di stampo adeguata e a sviluppare una soluzione in linea con le specifiche del prodotto e gli obiettivi di produzione.